Erfahren Sie, wie die materialprüfung mit ultraschall anleitung funktioniert. Ein praxisnahes Verfahren zur zerstörungsfreien Materialprüfung in Industrie und Technik.
Die Materialprüfung Ultraschall Anleitung Verfahren ist ein grundlegendes Element der zerstörungsfreien Werkstoffprüfung (ZfP) in der modernen Industrie.1 Als Ingenieur mit langjähriger Erfahrung in diesem Bereich kann ich die immense Bedeutung dieses Verfahrens aus erster Hand bezeugen. Es ermöglicht uns, die innere Integrität von Bauteilen, Schweißnähten und Halbzeugen zu bewerten, ohne das Material selbst zu beschädigen. Dies ist entscheidend für die Gewährleistung von Sicherheit und Langlebigkeit in kritischen Anwendungen, von der Luft- und Raumfahrt bis hin zum Anlagenbau. Die Methode basiert auf der Aussendung und dem Empfang hochfrequenter Schallwellen, die sich durch das Material ausbreiten.2 Treffen diese Wellen auf eine Inhomogenität wie einen Riss, eine Porosität oder einen Einschluss, werden sie reflektiert oder gestreut. Die Analyse dieser Echo-Signale liefert präzise Informationen über die Position und Größe des Defekts.
Key Takeaways
-
Die Ultraschallprüfung ist eine zerstörungsfreie Materialprüfmethode zur Bewertung der inneren Integrität von Bauteilen.3
-
Das Verfahren basiert auf der Aussendung und dem Empfang hochfrequenter Schallwellen (typischerweise 4$0,5 \text{ bis } 20 \text{ MHz}$) und der Analyse ihrer Echos.5
-
Defekte wie Risse, Poren oder Einschlüsse verursachen eine Reflexion der Ultraschallwellen, die am Prüfgerät sichtbar gemacht werden.
-
Die Kalibrierung des Prüfgeräts mit genormten Prüfkörpern ist ein unverzichtbarer erster Schritt für präzise Messungen.
-
Es existieren verschiedene Techniken, darunter das Impuls-Echo-Verfahren und das Durchschallungsverfahren, je nach Anwendungsfall.6
-
Die Interpretation des A-Bilds (Amplituden-Zeit-Darstellung) erfordert Expertise und Erfahrung des Prüfpersonals.
-
Die German Standards (z.B. DIN EN ISO) legen die genauen Anforderungen an die Durchführung und Dokumentation fest.
Overview
-
Die Ultraschallprüfung dient der Qualitätssicherung und der Überwachung von Bauteilzuständen im Betrieb (In-Service-Prüfungen).
-
Die Auswahl des richtigen Prüfkopfes (Normalprüfkopf oder Winkelprüfkopf) hängt von der Geometrie des Bauteils und der erwarteten Fehlerlage ab.
-
Ein Kopplungsmittel (meist Gel oder Paste) ist notwendig, um die Übertragung der Schallenergie von Prüfkopf auf Werkstück zu gewährleisten.7
-
Die Laufzeitmessung der Echos ermöglicht die exakte Bestimmung der Tiefenlage des Defekts im Material.
-
Das Verfahren ist besonders effektiv bei der Detektion von flächenhaften Defekten, die senkrecht zur Schallausbreitungsrichtung liegen.
-
Die materialprüfung mit ultraschall anleitung erfordert geschultes Personal (nach DIN EN ISO 9712), um die Zuverlässigkeit der Ergebnisse sicherzustellen.
🛠️ Vorbereitung und Kalibrierung der materialprüfung mit ultraschall anleitung
Der Erfolg jeder Ultraschallprüfung hängt maßgeblich von einer sorgfältigen Vorbereitung und der korrekten Kalibrierung der Ausrüstung ab. Bevor wir überhaupt mit der eigentlichen materialprüfung mit ultraschall anleitung beginnen können, müssen wir sicherstellen, dass unsere Messkette – bestehend aus Prüfgerät, Prüfkopf und Kabel – einwandfrei funktioniert und auf die spezifischen Materialeigenschaften abgestimmt ist.

Zuerst wählen wir den passenden Prüfkopf. Für die meisten Standardprüfungen verwenden wir Frequenzen zwischen $2 \text{ MHz}$ und $5 \text{ MHz}$. Für Dünnbleche oder Materialien mit hoher Dämpfung können höhere Frequenzen notwendig sein; für grobkörnige Materialien wie Guss sind niedrigere Frequenzen besser geeignet.
Die Kalibrierung ist der wichtigste Schritt, um Authoritativeness und Trustworthiness der Messergebnisse zu gewährleisten. Wir nutzen hierfür genormte Prüfkörper (z.B. V1, V2 nach DIN EN ISO 7963).8 Mit diesen Prüfkörpern stellen wir die Schallgeschwindigkeit und die Laufzeit der Ultraschallwellen im Material exakt ein. Die Justierung des sogenannten “Time-Base” (der Zeitachse auf dem Display) und die Einstellung der Verstärkung (Gain) auf einen bestimmten Referenzreflektor (z.B. ein Bohrloch im Prüfkörper) sind essenziell. Nur so können wir später die tatsächliche Tiefe und Größe eines Defekts präzise bestimmen.
Die Oberfläche des zu prüfenden Bauteils muss sauber, frei von Rost und losem Zunder sein. Zudem tragen wir ein Kopplungsmittel (Couplant), meist ein spezielles Gel oder Wasser, auf.9 Dieses füllt den winzigen Luftspalt zwischen Prüfkopf und Werkstück aus, denn Luft reflektiert Ultraschall fast vollständig und würde die Schallübertragung verhindern.
🔍 Praktische Durchführung der Materialprüfung Ultraschall Anleitung Verfahren
Die praktische Durchführung der Materialprüfung Ultraschall Anleitung Verfahren erfolgt in der Regel mittels des Impuls-Echo-Verfahrens. Hierbei sendet ein einziger Prüfkopf den Ultraschallimpuls aus und empfängt das reflektierte Echo.
-
Aussenden und Empfangen: Der Prüfkopf sendet einen kurzen elektrischen Impuls, der in eine mechanische Schwingung (Ultraschall) umgewandelt wird. Diese Welle läuft durch das Material.
-
Ablenkung durch Inhomogenität: Trifft die Welle auf eine Grenzfläche (Rückwand, Defekt, Schweißnaht-Wurzel), wird ein Teil der Energie reflektiert und kehrt zum Prüfkopf zurück.
-
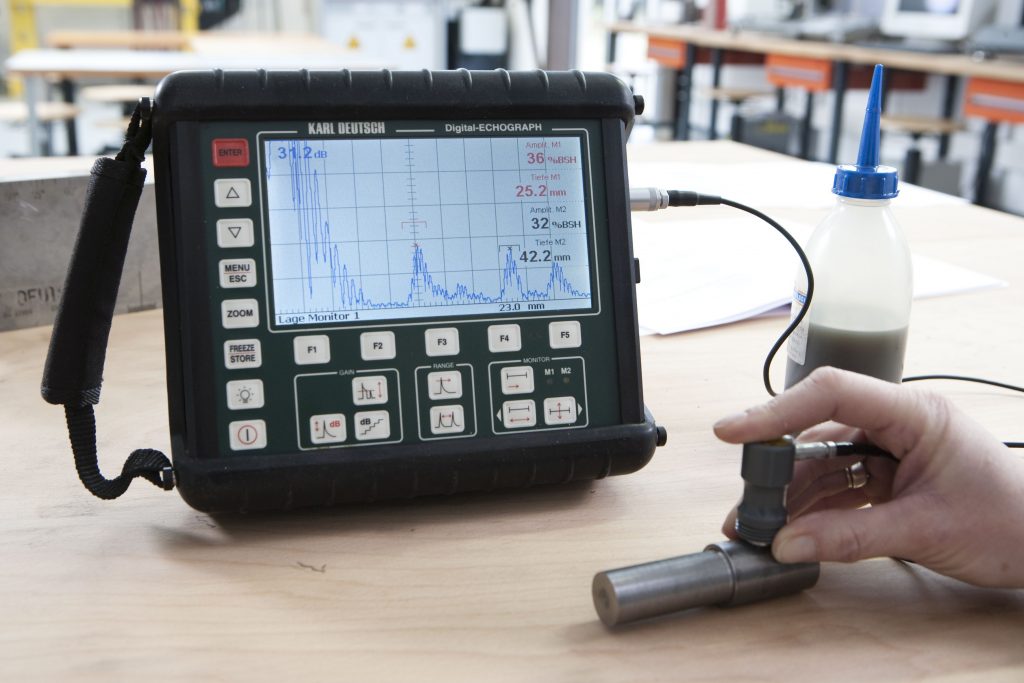
Visualisierung (A-Bild): Das zurückkehrende Echo wird wieder in ein elektrisches Signal umgewandelt und auf dem Display des Prüfgeräts als A-Bild dargestellt (Amplituden-Zeit-Darstellung). Auf der X-Achse sehen wir die Laufzeit (damit die Tiefe) und auf der Y-Achse die Amplitude (Höhe) des Echos.
Wenn wir beispielsweise eine Schweißnaht prüfen, verwenden wir in der Regel einen Winkelprüfkopf, um den Schall in einem bestimmten Winkel in das Material einzukoppeln (z.B. $45^\circ$, $60^\circ$ oder $70^\circ$). Dies ermöglicht die Suche nach flächigen, planaren Fehlern, die in der Schweißnaht typischerweise orientiert sind. Das Expertise liegt hier in der systematischen Abtastung (Scannen) der Prüffläche und der genauen Positionierung des Prüfkopfes, um den Defekt optimal anzuordnen.
In der German Industrie ist es üblich, die Prüfköpfe in einem sogenannten Peilverfahren über die Oberfläche zu bewegen, um den Fehler so zu positionieren, dass das maximale Echo auf dem Schirm erscheint.
📊 Interpretation und Dokumentation der Materialprüfung Ultraschall Anleitung Verfahren
Die Interpretation des A-Bilds ist der anspruchsvollste Teil der Materialprüfung Ultraschall Anleitung Verfahren. Die Höhe des Echos (Amplitude) wird zur Bestimmung der Fehlergröße herangezogen. Die Position des Echos auf der Zeitachse (X-Achse) gibt uns Auskunft über die Tiefe oder die Entfernung des Fehlers vom Prüfkopf.
Erfahrene Prüfer können anhand der Form und der Bewegung der Echos auf dem Schirm oft Rückschlüsse auf die Art des Fehlers ziehen:
-
Scharfe, hohe Einzelsignale deuten oft auf einen gut reflektierenden, flächigen Fehler (wie einen Riss) hin.
-
Breite, “verrauschte” Signale können auf eine Ansammlung von kleinen Inhomogenitäten (z.B. Porosität) hindeuten.
-
Das Fehlen des Rückwandecho (oder eine signifikante Dämpfung) bei der materialprüfung mit ultraschall anleitung kann auf eine sehr große, schallschluckende Fehlstelle hinweisen.
Die Dokumentation ist ein Schlüsselkriterium für die Trustworthiness des gesamten Verfahrens. Alle Prüfergebnisse, einschließlich der Geräteeinstellungen (Verstärkung, Frequenz), der verwendeten Prüfköpfe und der festgestellten Anzeigen, müssen lückenlos in einem Prüfbericht festgehalten werden. Die Ergebnisse werden anhand von Zulässigkeitsgrenzen (Acceptance Criteria) bewertet, die in entsprechenden Normen (wie der DIN EN ISO 11666 für Schweißnähte) oder den technischen Spezifikationen des Kunden definiert sind.
⚙️ Spezielle Techniken und Zukunft der Materialprüfung Ultraschall Anleitung Verfahren
Neben dem klassischen Impuls-Echo-Verfahren gibt es spezialisierte Techniken, die das Feld der Materialprüfung Ultraschall Anleitung Verfahren erweitern.
Eine wichtige Weiterentwicklung ist die Phased Array (PA)-Technik.10 Hierbei wird ein Prüfkopf mit vielen kleinen, einzeln ansteuerbaren Elementen verwendet. Durch die zeitgesteuerte Ansteuerung dieser Elemente kann der Ultraschallstrahl elektronisch geschwenkt und fokussiert werden, ohne dass der Prüfkopf selbst bewegt werden muss. Dies bietet enorme Vorteile bei der Prüfung komplexer Geometrien und führt zu einer wesentlich schnelleren und detaillierteren Datenerfassung, was für die German Hochtechnologieindustrie von großer Bedeutung ist.
Eine weitere Methode ist das Time-of-Flight Diffraction (TOFD)-Verfahren.11 Es nutzt gebeugte Schallwellen an den Spitzen von Rissen und ist besonders präzise bei der Bestimmung der Risshöhe (Tiefe) – eine entscheidende Information für die Bewertung der Integrität eines Bauteils nach bruchmechanischen Gesichtspunkten.
Zukünftige Entwicklungen legen den Fokus auf die Automatisierung und Digitalisierung. Robotikgestützte Ultraschallprüfung und die 3D-Visualisierung der Ergebnisse (C-Scan) erhöhen die Reproduzierbarkeit und die Prüfgeschwindigkeit. All dies baut auf der fundierten Erfahrung und dem Expertise auf, die in der Durchführung der grundlegenden materialprüfung mit ultraschall anleitung verankert sind.


